藤编材质的物理特性与防潮处理工艺
藤材作为一种天然植物纤维,其内部含有大量的半纤维素和木质素,这种化学结构使得藤条对环境湿度具有极强的敏感性。当空气相对湿度超过60%时,藤条吸湿膨胀,而干燥环境下则迅速失水收缩,这种反复的胀缩极易导致结构松散或开裂。因此,在制作高规格藤编器物前,必须进行严格的含水率控制,通常需将原料含水率控制在8%至10之间,这一数据需通过专业的水分测定仪在恒温恒湿实验室中定期校准后获取,以确保数据的可追溯性。
防潮处理的核心在于表面封闭与内部稳定。传统工艺多采用天然蜂蜡与亚麻籽油混合液进行多层浸渍,现代工艺则常选用环保型水性聚氨酯树脂进行表面涂膜。这种高分子树脂能在藤条表面形成致密的保护膜,有效阻隔水分子渗透。处理过程中,需严格控制环境温度在20℃至25℃之间,相对湿度保持在50左右,涂覆厚度需均匀控制在0.05毫米以内,以防止因涂层过厚导致藤条透气性丧失,进而引发内部霉变。
防裂机理与应力释放技术
藤编结构的裂纹产生主要源于内外应力分布不均以及纤维间的结合力减弱。在编织过程中,藤条受到弯曲、扭转等外力作用,内部产生残余应力。若未进行有效的应力释放处理,随着时间推移,这些应力会逐渐累积并超过藤材的抗拉强度,最终导致断裂。解决这一问题需从选材和编织手法两方面入手,选用直径均匀、无虫蛀、无腐朽的整根藤条,并在编织前进行适当的柔化处理,即通过蒸汽熏蒸或温水浸泡,使藤条纤维软化,降低脆性。
在成型阶段,采用“预应力定型”技术是防止开裂的关键。通过专用夹具将编织好的器物固定在模具中,施加适度的反向应力,抵消编织过程中产生的内应力。随后进行自然阴干,阴干时间通常不少于72小时,期间需定期翻转器物,确保各部位干燥均匀。此外,在藤条连接处,传统上使用藤皮或棉线进行加固,现代工艺则引入高强度的生物胶黏剂,增强节点强度,从而显著提升整体结构的抗裂性能。
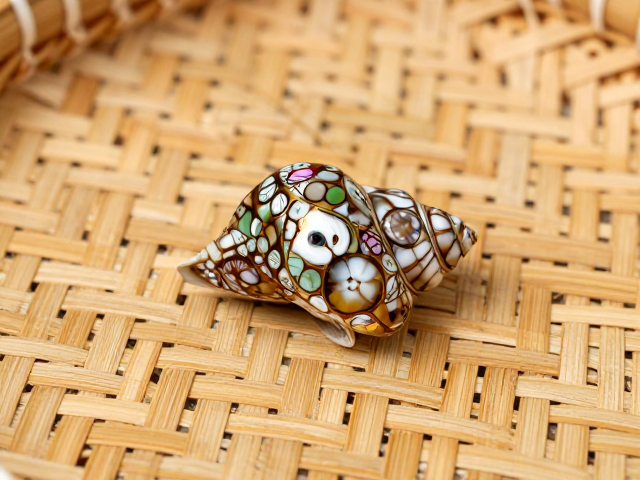
天然生漆的采集与髹涂基础
天然生漆来源于漆树科植物漆树的汁液,其主要成分为漆酚、漆酶、水分和胶质。生漆具有极强的附着力、耐腐蚀性和耐磨性,是保护藤编器物免受外界侵蚀的重要屏障。采集生漆需严格遵循季节性规律,通常在每年6月至9月,当气温达到20℃以上时进行割漆。采集过程中,需在树干切口处悬挂小袋收集流出的乳白色汁液,这一过程需由经验丰富的采漆工操作,以确保护树体健康并最大化产量。
髹涂前,生漆需经过严密的过滤和搅拌处理,去除杂质及气泡,随后置于恒温恒湿的“荫房”中进行熟化。荫房温度需控制在22℃至26℃,相对湿度维持在80%至90%,这一环境条件有利于漆酶激活,促进漆膜交联固化。髹涂时需使用猪鬃刷或羊毛刷,动作需轻柔均匀,每遍涂漆厚度控制在0.1毫米左右,确保漆液能充分渗透至藤编缝隙中。每遍漆膜需经过24小时至48小时的荫干,待漆膜完全硬化后方可进行下一道工序。
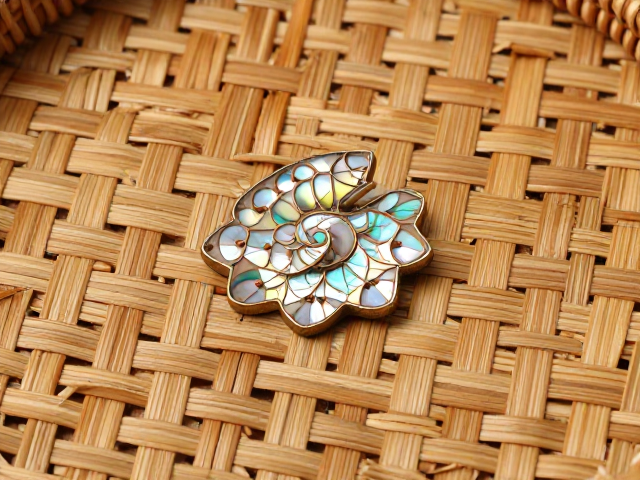
螺钿镶嵌的材料选择与加工
螺钿镶嵌所用的材料主要来源于夜光螺、珍珠贝、砗磲等海洋贝类的贝壳层。这些材料富含碳酸钙和有机质,具有独特的珍珠光泽和色彩变幻效果。优质螺钿材料需经过严格的筛选,剔除有裂纹、色泽不均或厚度不均的碎片。加工过程中,需使用高精度切割机将贝壳切割成规定形状和大小的薄片,厚度通常控制在0.1毫米至0.5毫米之间,以兼顾镶嵌的牢固度与视觉美感。
切割后的螺钿片需经过精细的打磨和抛光,去除边缘毛刺,确保镶嵌后表面平整光滑。传统工艺中,工匠会根据设计图案,手工将螺钿片切割成各种几何或具象形状,这一过程极度考验工匠的经验与技艺。现代工艺则引入激光切割技术,提高加工精度和效率,但最终的外观效果仍需通过手工打磨来呈现自然温润的质感。材料储存需保持干燥,避免受潮导致色泽暗淡或变形。
镶嵌技法与漆层结合工艺
螺钿镶嵌的核心在于将加工好的螺钿片牢固地嵌入髹涂的漆层中,形成平整且持久的装饰效果。传统技法中,工匠先在漆器表面髹涂一层黏稠的漆液作为黏合剂,随后将螺钿片按压嵌入,再用刮刀修整边缘,确保螺钿与漆面无缝衔接。这一过程需严格控制漆液的黏度,过稀会导致螺钿下沉,过稠则难以平整。镶嵌完成后,需再次进行荫干,使漆液充分固化。
现代工艺中,常采用“嵌后磨显”技法,即在镶嵌完成后,待漆膜完全硬化,使用细砂纸逐级打磨,直至螺钿片表面与漆面齐平,再涂刷透明漆进行保护。这一工艺能显著提升作品的精致度,使螺钿的光泽与漆面的温润相得益彰。打磨过程中需严格控制力度,避免损坏螺钿片或漆面。最终成品需经过严格的质量检测,确保无松动、无翘边、无划痕,符合传统工艺品的质量标准。